


Почему шкаф для окраски нужен для качественной покраски?

Качественная покраска начинается не с краскопульта, а с контроля окружающей среды. Шкаф Для Окраски создает стабильные условия для работы с деталями, фурнитурой и металлическими элементами. Внутри проявляется направленный воздушный поток, фильтрация и равномерное освещение. Малейшие дефекты становятся заметнее.

«Чистый воздух и недорогой поток дороже дорогой воды», — отмечает Алексей Воронцов, инженер-технолог по оборудованию для окрасочных камер. Его мнение основано на многолетнем сопровождении производственных линий и анализе типичных ошибок операторов. Даже опытный мастер сталкивается с пылью, перепадами температуры и неравномерным нанесением материала.

Эти Шкаф Для Окраски помогает снизить риски. Воздух проходит через фильтры, а избыточные частицы удаляются из рабочей зоны. поверхность высыхает равномернее. Слой не покрывает случайными вкраплениями. Цвет выглядит стабильнее при разном освещении.

Но оборудование не исправляет каждую ошибку. Грязная деталь грязной. Неправильная вязкость состава также испортит результат. Вентиляцию необходимо регулярно проверять, а фильтры заменять по фактическому состоянию. Иногда производители слишком доверяют технике и забывают о дисциплине персонала.

Именно поэтому значение имеет не только наличие шкафа, но и правильная организация процесса. В статье разберём, как на итоговое покрытие влияют конструкции, фильтрация, освещение и режим работы. Практические детали важных рекламных обещаний. Хорошая окраска требует точности. И немного терпения.
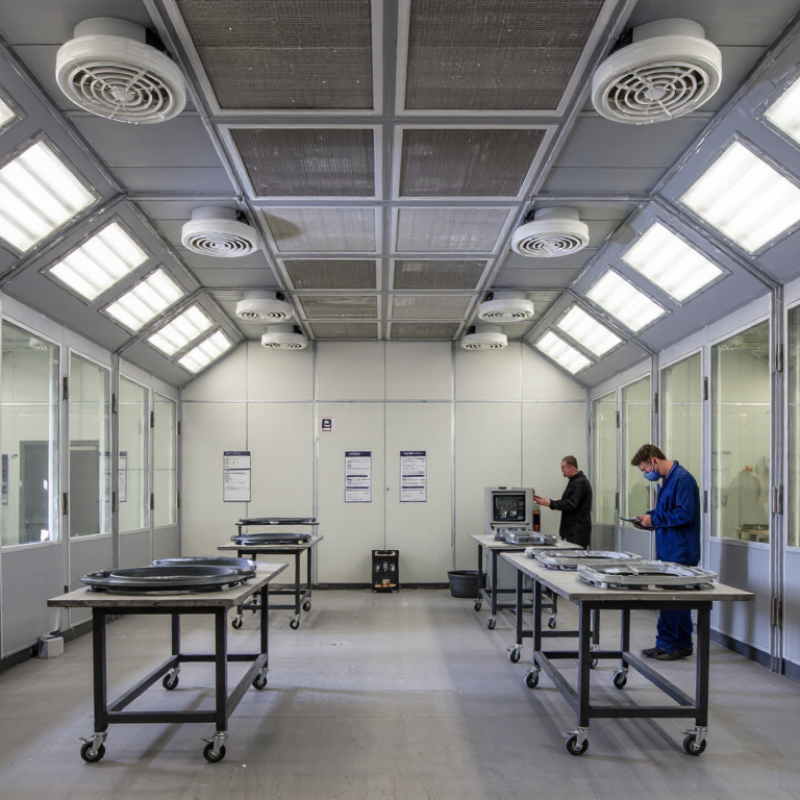
Почему шкаф для окраски нужен для качественной покраски?

Назначение камеры: контроля пыли, аэрозоля и паров ЛКМ

Почему шкаф для окраски нужен для качественной покраски?

Шкаф для окраски нужен не только для аккуратного вида оборудования. Его главная задача — контроль пыли, аэрозоля и пары лакокрасочных материалов. В соответствии с требованиями OSHA 1910.94(c), для открытых окрасочных камер рекомендуется скорость воздушного потока около 0,51 м/с. Такой поток уводит из рабочей зоны часть аэрозоля и оседание частиц на свежем покрытии. Стандарт NFPA 33 также связывает безопасную работу камеры с постоянной вентиляцией, фильтрацией и удалением паров. Даже небольшой подсос грязного воздуха оставляет на поверхностях точки, кратеры и неровный блеск.

Пыль особенно заметен при тёмной окраске. Аэрозоль оседает на стенках, полу и деталях, если фильтры перегружены или поток распределен неравномерно. Пары растворителей опаснее визуальных дефектов: их невозможно надежно оценить по запаху. Нужен расчёт воздухообмена, исправные вентиляторы и регулярный контроль фильтров. Но идеальной чистоты не бывает. Иногда оператор переоценивает силу вытяжки и забывает о дверях, одежде или влажности воздуха.

Советы: проверьте перепад давления на фильтрах, очистите зону перед сменой цвета и измерьте скорость потока анемометром. Не полагайтесь только на слух и запах. Данные замеров полезнее впечатлений.

Почему покрасочная камера необходима для высококачественного нанесения покрытия? — Контроль пыли, аэрозолей и паров покрытия.
Контрольная размерность Основной загрязнитель или переменная Типичный источник Влияние на качество покрытия Как это контролируется в кабине Полезный рабочий индикатор
контроль пыли Взвешенные в воздухе частицы, волокна и пыль от шлифовки Движение в мастерской, незапечатанные поверхности, одежда, шлифовка и очистка сжатым воздухом. Загрязнения, шероховатость поверхности, видимые включения и дополнительная полировка. Фильтрованный приточный воздух, регулируемое направление воздушного потока, герметичные панели и регулярная уборка кабины. Перед каждой производственной сменой осматривайте рабочую зону и впускные фильтры; заменяйте фильтры, когда перепад давления достигнет предельного значения, установленного производителем фильтра.
улавливание аэрозолей Распыленные капли покрытия и избыточное распыление Краскопульты, электростатические аппликаторы и неэффективность переноса покрытия Неравномерный блеск, сухое распыление, эффект «апельсиновой корки», загрязнение близлежащих поверхностей и чрезмерный расход покрытия. Направленный поток воздуха отводит излишки распыляемой жидкости к вытяжным фильтрам, предотвращая их оседание на влажной поверхности. Во многих конструкциях покрасочных камер используется скорость воздушного потока на лицевой или поперечной поверхности приблизительно 0,3–0,6 м/с; требуемое значение зависит от типа камеры, процесса нанесения покрытия и местных правил.
удаление паров Летучие органические соединения (ЛОС) и пары растворителей Грунтовки, краски, разбавители и чистящие средства на основе растворителей Покраснение, задержка растворителя, медленное высыхание, запах, воздействие на работников, а также опасность пожара или взрыва. Непрерывная механическая вытяжка, подача соответствующего приточного воздуха и отвод через соответствующим образом спроектированную вытяжную систему. Концентрации паров следует оценивать с учетом применимых предельных значений воздействия на рабочем месте и требований к легковоспламеняющейся атмосфере; может потребоваться портативный или стационарный мониторинг.
Равномерность воздушного потока Турбулентность, мертвые зоны и нестабильное давление Засоренные фильтры, неправильный выбор вентилятора, открытые дверцы или плохо сбалансированные системы подачи и отвода воздуха. Подтеки, провисания, неравномерная толщина пленки, неравномерное высыхание и рециркуляция избыточного распыления. Сбалансированные приточные и вытяжные вентиляторы, воздуховоды правильного размера и контролируемые смотровые отверстия. При вводе в эксплуатацию и после обслуживания фильтров или вентиляторов необходимо проверять направление и скорость воздушного потока; воздушный поток должен равномерно направляться из чистых зон подачи в сторону вытяжки.
Регулировка температуры Температура подложки, покрытия и воздуха в камере. Сезонные условия, недостаточное отопление, перегрев оборудования или недостаточная вентиляция Изменения вязкости, времени испарения, текучести, выравнивания, скорости отверждения и конечного блеска. Кондиционированный приточный воздух и контролируемые стадии отверждения или спекания. Обычно целевая температура процесса составляет приблизительно 20–25 °C, но приоритет отдается техническим характеристикам покрытия.
Контроль влажности Относительная влажность и риск образования конденсата Контрастные погодные условия, влажные субстраты и некондиционированный воздух, поступающий в почву. Помутнение, плохая адгезия, коррозия под покрытием, медленное испарение или дефекты в водорастворимых покрытиях. Осушение или приток кондиционированного воздуха, а также надлежащая подготовка субстрата. Часто используемый диапазон влажности составляет приблизительно 40–60 %; правильный диапазон зависит от системы покрытия и подложки.
Эффективность фильтрации Частицы и брызги, попадающие в воздухозаборник или на выпускной коллектор, улавливаются фильтрами. Постепенная загрузка фильтрующего материала в процессе производства. Снижение циркуляции воздуха, повышенное загрязнение, увеличение энергопотребления и нестабильные условия в кабине. Правильный выбор фильтров, поэтапная фильтрация при необходимости и плановая замена фильтров. Контролируйте перепад давления между фильтрами и записывайте даты их замены; не используйте поврежденные, пропитанные влагой или неправильно установленные фильтрующие элементы.
Сушка и испарение Остаточный растворитель или водяной пар, выходящие из влажной пленки. Недостаточное время истечения, чрезмерная толщина пленки или низкий воздухообмен. Застревание растворителя, микропоры, потеря блеска, образование складок и задержка при обращении с изделием. Контролируемый воздухообмен, заданное время испарения и отдельный цикл отверждения при необходимости. Следуйте указанным производителем покрытия параметрам: времени испарения, температуре сушки, потоку воздуха и интервалам повторного нанесения.
Предотвращение перекрестного заражения Цветовые частицы, остатки несовместимого покрытия и следы распыления от предыдущих работ. Недостаточная уборка, использование общих инструментов, грязные стены кабины или неправильная последовательность работы. Изменение цвета, эффект «рыбьего глаза», проблемы с адгезией и видимые дефекты поверхности. Плановая уборка, выделенное или очищенное оборудование, соответствующая последовательность работ и контролируемый доступ в кабинку. Проводите документированные проверки качества очистки и убедитесь, что камера, распылительное оборудование и обрабатываемая деталь чистые перед каждой сменой цвета или покрытия.
Техническое примечание: Скорость воздушного потока, температура, влажность, пределы воздействия, выбор фильтра и требования к вытяжной вентиляции должны быть подтверждены на основании технической документации производителя покрытия и правил, действующих в месте установки.

Воздушный поток 0,3–0,5 м/с: удаление аэрозоля при распылении.

Почему шкаф для окраски нужен для качественной покраски?

Воздушный поток 0,3–0,5 м/с обеспечивает удаление аэрозолей, возникающих при распылении. Он направляет частицы краски на фильтрующую поверхность, чтобы они не оседали на свежем покрытии. Поверхность остается чище. Это заметно по меньшему количеству соринок, мутных пятен и неравномерного блеска.

На основании одной цифры недостаточно. Скорость воздуха должна быть стабильной на всей рабочей территории, а не только возле датчика. Переполненный фильтр создает сопротивление и меняет направление потока. Оператор может препятствовать завихрению при легком движении тестовой ленты или дымового индикатора. Воспользовался таким способом, но полностью заменить измерение им нельзя.

Качество покрытия зависит от оборудования распылителя. Слишком быстрое движение пистолета приводит к образованию сухого напыла, что приводит к образованию потёков. Воздушный поток должен удалять аэрозоль, но не высушивать капли раньше времени. Это тонкий баланс. Его проверяют при рабочей температуре, с установленными фильтрами и закрывающимися дверцами шкафа. Регулярный контроль манометра и замена загрязненных фильтров повышают эффективность результата. Иногда проблема скрывается в необорудовании, а также в неправильной настройке распылителя. Проверять нужно оба фактора.

Фильтрация по ISO 14644-1: уменьшение дефектов от частиц пыли.

Почему шкаф для окраски нужен для качественной покраски? Ответ начинается с контроля частиц. Пыль размером 10–50 мкм часто становится заметной после высыхания покрытия. На поверхности объектов предусмотрены более компактные и шероховатые «вкрапления».

ISO 14644-1:2015 классифицирует воздух внутри аккумуляторов, а не в наружных помещениях. Для класса ISO 8 ламп до 3 520 000 частиц размером от 0,5 мкм на кубический метр. Для ISO 7 показатель снижается до 352 000 частиц . Разница существенная. Фильтры тонкой очистки, равномерный поток воздуха и контролируемое давление позволяют удерживать пыль вне рабочей зоны. Это приводит к риску возникновения дефектов, но не отменяет подготовку и персонал изделия.

В результате проверки покрасочной ячейки проверьте счетчик частиц, журнал перепадов давления и визуальный осмотр при направленном свете. Так строится доказуемый контроль, а не субъективное «здесь вроде чисто». Иногда фильтр меняют слишком поздно. Иногда оператор производит пыль для здоровья. Это слабые места, о которых неудобно говорить, но именно они портят ситуацию.

Советы:

Перед очисткой детали проверьте цветной манометр и осмотрите фильтры. Не открывайте двери во время нанесения покрытия. После окраски сравните фактическую шероховатость с контрольным образцом. Даже ISO-класс не спасёт процесс, если воздух движется неравномерно.

Температура 20–25 °C и влажность 40–60 %: стабильное отверждение ЛКМ.

Почему шкаф для окраски нужен для качественной покраски?

В окрасочном шкафу следует поддерживать температуру 20–25 °C и влажность 40–60 %. Эти параметры напрямую влияют на качество лакокрасочных материалов. При стабильном теплом покрытии происходит расширение и постепенно набирает прочность. Слишком холодный воздух замедляет испарение растворителя. поверхность может оставаться липкой. При высокой влажности увеличивается риск помутнения и потери блеска.

На рекомендации мастер должен проверять термометр и гигрометр перед каждой сменой. Показания снимают рядом с окрашенной деталью, а не только у входа. Металлическая панель должна прогреться до рабочей температуры. Иначе воздух покажет норму, но покрытие будет сохнуть неравномерно. Вентиляция чистых пар и опор с выгодным потоком. Чистые фильтры здесь обязательны.

Это важно.

Технические рекомендации производителя материала являются основным ориентиром. Некоторые составы требуют более длительной выдержки, другие чувствительны к влажности. Оценить готовность можно только на сухой поверхности. Я иногда замечаю, как спешка Позволяет сократить выдержку на несколько минут. Ошибка кажется небольшой, но позже механические отпечатки, микротрещины или уменьшение блеска. Результат даже при точных нарушениях зависит от подготовки детали и толщины слоя. Поэтому режим стоит записывать и проверять на пробной панели, а не принимать.

HVLP-распыление с переносом материала до 65 %: экономия краски и снижение стоимости восстановления

Почему шкаф для окраски нужен для качественной покраски?

HVLP-распыление переносится на поверхность до 65% материала. Такой показатель указан в технических требованиях Агентства по охране окружающей среды США к оборудованию HVLP. Для ремонта это означает меньше тумана и более выгодный расход краски. Если обычная система переносит около 40%, один литр дает примерно 0,4 литра покрытия. При эффективности 65% получается около 0,65 литра поверхности. Теоретическая экономия достигает 38% при таком же толстом слое.

Шкаф для окраски поддерживает стабильный воздушный поток и удаляет излишки аэрозоля посредством фильтрации. Это увеличивает риск попадания пыли, сухого напыления и повторной работы. Европейский документ BREF по применению указанных растворителей подчёркивает контролируемую вентиляцию для здоровья и потери материала. На примере особенно заметна разница на кромках деталей и в углублениях. Покрытие ложится ровнее, поверхность требует меньше шлифовки.

Но 65% — не обещание для каждого оператора. Вязкость, давление, расстояние до детали и форма факела меня результат. Слишком быстрый проход оставляет шагрень. Слишком заниженный увеличивает риск подтёков. Мы иногда переоцениваем экономию, забывая о настройке оборудования. Поэтому расход стоит проверять по фактическому весу материала и площади детали, а не только по паспорту распылителя.

Почему покрасочная камера необходима для высококачественной покраски

Технология распыления HVLP позволяет достичь эффективности переноса материала до 65%, что помогает снизить избыточное распыление, расход краски и затраты на реставрацию.

На диаграмме сравниваются типичные значения эффективности переноса для традиционного пневматического распыления и распыления с помощью HVLP. Исходя из 1 литра покрытия, при 40% эффективности переноса традиционным способом остается примерно 600 мл избыточного распыления, тогда как при 65% эффективности распыления с помощью HVLP остается примерно 350 мл. Фактические результаты могут варьироваться в зависимости от настроек оборудования, техники оператора, вязкости покрытия и потока воздуха в камере.

В качестве базового показателя используются общепринятые в отрасли диапазоны 30–50% для традиционного пневматического распыления и до приблизительно 65% для распыления с помощью HVLP-системы.

Powder Coat Booths

For those larger-sized parts, or smaller quantity runs, we have 2 independent powder coat booths and ovens. The quality, durability and affordability of today’s powder coating finishes make this the process of choice for world-class companies.

Powder coating advantages over other forms of coating are many. Materials used in the Powder coating process can be metals and non-metals that come in a multitude of thicknesses, textures, colors, etc. Another of Powder coating’s biggest advantages over conventional coatings is its ability to create finishes in many different textures. Powder Coating Booths allow us the ability to apply these advantages to large products.

Wet Paint Line

Tri-State Fabricators runs a full-service conveyor line for painting. Wet painting can provide protection or decoration to many different part styles. From start to finish, every project is easier to undergo random and point-based inspection by our skilled painting team.

Advantages to our Wet Paint Line are these lines start with product prep and ends with a thorough inspection of a high quality finished product. Our ability to complete large and small projects with a superior finish and doing so in a timely and economical fashion. This passes along the savings in production to our customers. When powder coating ins not an option, our Wet Paint Line gets the job done right the first time.

Wet Paint Booths

When the parts get big and heavy we roll-out our custom paint racks and oversize booth. By utilizing our partnerships with all the major paint brands, we can match virtually any color with wet paint.

The advantages of having access to a Wet Paint Booth are many. Large projects of many different shapes can be loaded into the booth. The Wet Paint Booth offers an environment that is much more controlled than a typical parts painting operation.

Not only are they used because of their controlled environment, but they’re are also advantageous when it comes to applying paint to parts that are needed in industries that require specialty coatings such as medical, aerospace, etc.

Military CARC

Our military forces have some very high standards when it comes to the finish of their vehicles and equipment. From the first pre-treatment step to final coat, it takes a great deal of knowledge and experience to protect the men and women of our armed forces. They deserve only the best, and Tri-State Fabricators provides it.

All of our processes are closely monitored by our staff and management teams. Both of which are highly trained in the processes of metal fabrication and finishing. Tri-State Fabricators’ goal is to always fully satisfy each and every customer, including the military. We will always put a 110% into what we do.

Glass-Bead Blasting

Abrasive media blasting is an excellent way to remove old paint, rust, and increase the paint/powder adhesion. Glass beads produce a much smoother and brighter finish than angular abrasives; leaving the part clean yet without any dimensional change. Chemically inert and environmentally friendly, we can recycle our beads approximately 30 times; making them a more preferred method of metal cleaning or surface finishing.

Advantages to Glass Bead Blasting are many. Glass bead blast media is used when a project is needing rough surfaces need to become smooth for applications of coatings such as paint. It is typically used to clean paint and rust from a product surface without deforming the surface it is being used on. Overall, compared to many other blasting media, Glass Bead Blasting is a very economical choice and those savings are always passed on to our customers.

Part Washing

Tri-State Fabricators utilize a zinc phosphate wash to clean and etch the material to ensure the best paint adhesion possible. The unique design of our 3-stage wash system does the work like a 5-stage. From Cleaning and rinsing to conversion coating and post-treatment, Our Part Washing process is a complete service and works throughout the fabrication service and the finishing service.

Along with the previously mentioned benefits, Curing is a vital chemical reaction that leaves the product finish hard and relatively safe from mild abrasion and aggressive corrosion. This process can be done in more than one way; ambient air-dry or in curing ovens at temps that exceed 240°.

Burn-Off Oven

From fixing paint mistakes (someone else’s of course) to simply cleaning our paint line hooks, our burn-off oven is put to good use. After a quick burn-off, a little clean up, and a fresh coat of paint, your parts will look better than new.

Why does our Burn-Off Oven work so well? Because super heating the air around parts turns the materials into ashes. From paint and powder coatings to rubber and machining oils, high temps do the job without degrading the integrity of the part.

Masking

Masking is a vital part of producing high quality products. We have die-cut masking patterns to protect machined surfaces as well as a wide range of plugs and caps to protect threaded holes and bolts. We provide permanent and temporary masking.

Masking allows the selected sections of a product to be protected from a fabrication or finishing service. This can be with both chemicals when etching and tapes, paints when only finishing just a section of the product. Masking is great in aiding the customization process of a project.

Screen Printing

Screen printing is a photographic process that transfers artwork onto a porous nylon screen which allows colored ink to flow through the screen and be deposited on an aluminum or plastic component. We can generally have just about any design created onto a screen for your parts.

Some of the advantages of Screen Printing are, brand recognition for your business displaying on your products, assembly instructions, product warnings/hazards, etc. Tri-State Fabricators produces Screen Printing of the highest quality so you know it’s durable.

Metal Finishing

Metal Finishing is the art of treating the exterior portion of product, often metal but can also be made of other materials, so that the surface is clean and free of any debris. Then the process of applying coats or either paint of powder coat takes place. This coating process improves the quality of the product in both appearance and resistance to wear and corrosion.

Tri-State Fabricators, Inc., understands that a project typically isn’t complete until a high-quality finish has been added to your product. This is why our painting and powder coating teams continuously inspect the products throughout the Metal Finishing process.


