


Тороидальный трансформатор тока как выбрать?

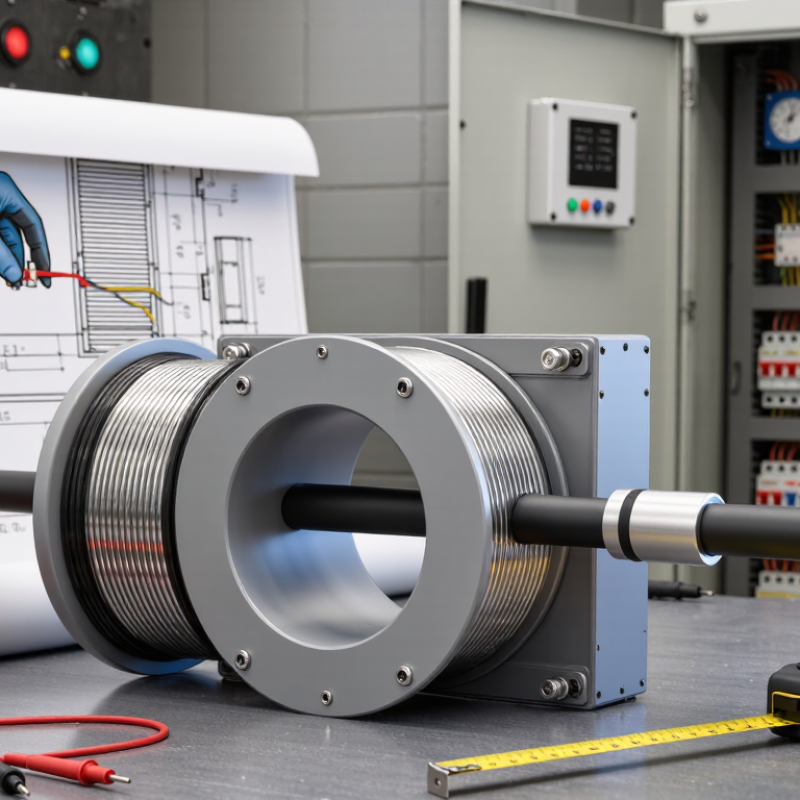
Тороидальный Трансформатор Тока применяется для измерения, защиты и контроля электрических цепей. Его закрепите вокруг кабеля или шинопровода. Такое решение экономит место и уменьшает сложности монтажа.

Актуальность выбора растёт вместе с приспособлением к электросети. Международное энергетическое агентство по расчету электрических сетей и безопасному энергетическому переходу отмечает: к 2040 году потребуется модернизировать или построить около 80 миллионов километров сетей. Это повышает требования к измерительной точности и надежности оборудования. Ошибка трансформатора может исказить возникновение счётчика. В цепях защиты последствия могут быть серьёзнее.

При выборе учитывают первичный ток, вторичный ток, класс точности и номинальную нагрузку. Для коммерческого учета часто принимают классы 0,5 или 0,5S. Для релейной защиты важны параметры насыщенности и классы, предусмотренные стандартом IEC 61869-2. Малое окно корпуса может не вставлять кабель с изоляцией и крепёжными элементами. Это частная практическая ошибка.

Сначала измерьте внешний диаметр кабеля.

Затем проверьте внешние ток нагрузки, включая соответствующие пусковые механизмы. Важно соблюдать температурный шкаф, способ заземления и внутреннюю цепь. Опыт монтажных организаций показывает: паспортные данные нельзя рассматривать отдельно на схемах установки. Иногда более дорогой Тороидальный Трансформатор Тока оказывается выгоднее. Но универсальных решений не существует. Даже хороший выбор требует повторной проверки перед вводом в эксплуатацию.
Тороидальный трансформатор тока как выбрать?

Назначение и принцип работы тороидального трансформатора тока.

Тороидальный трансформатор тока для измерения и контроля переменного тока в электрических установках. Его первая цепь часто служит проводником, идущим через центральное отверстие сердечника. Вторичная обмотка простирается по кольцу. При возникновении тока магнитный поток изменяется, и во вторичной цепи возникает пропорциональный ток.

Так работает принцип электромагнитной индукции. Чем выше ток в первом проводнике, тем сильнее сигнал на выходном трансформаторе. Перед выбором важно определить номинальный первичный ток, вторичный ток, скорость и класс точности сети. Для учёта приборов требуется одна точность, для защитных устройств — другая. Нельзя забывать о вторичной цепи или нагрузке. Ее чрезвычайные обстоятельства раскрываются.

Размер окна имеет практическое значение. Кабель должен проходить свободно, без сильного изгиба и давления на изоляцию. Проводник размещают ближе к центру отверстий. Такое измерение обычно стабильнее. Вторическую цепь нельзя размыкать при работе первой цепи: на выводах может возникнуть опасное напряжение. Это правило иногда недооценивают даже опытные монтажники. Для контроля утечки используйте освещение, охватывающее все рабочие проводники. Ошибка в расположении одного кабеля полностью меняет результат. Выбор по одному только номинальному току недостаточен: наблюдают за температурой, точностью и физическим режимом нагрузки.


Основные параметры для измерения измерительной задачи

Тороидальный трансформатор тока: как выбрать?

Выбор начинается с измерительной задачи, а не с внешнего диаметра сердечника. Определите рабочий ток, диапазон перегрузок и режимы сети. Номинальный первичный ток должен соответствовать первому режиму, иначе точность снизится. Слишком большой запас тоже нежелателен. При малом токе сигнал может стать недостаточным лидерством.

Важен вторичный ток, класс точности и допустимая нагрузка. Для разных приборов второстепенные значения 1 А или 5 А. Класс 0,5 подходит для обычного контроля, а более точные классы нужны при коммерческом учете. Нагрузка на напряжение-амперах включается резистивными проводами, клеммами и измерительным входом. Длина кабеля имеет значение. Это часто недооценивают.

Проверьте надежность оконного преобразователя и способ монтажа. Кабель или шину следует проводить свободно, без усилий. Уточните температуру, уровень строительства и устойчивость к конкурентным токам. Разомкнутая вторичная цепь опасна: на выводах может возникнуть повышенное напряжение. Перед установкой цепи отключают или используют встроенное защитное решение. В качестве примера можно провести сравнение расчётного тока с измерениями обычными токовыми клещами. Ошибка возможна даже в проекте. Поэтому параметры лучше проверять на первом этапе нагрузки.

Выбор коэффициента трансформации и номинального начального тока

Тороидальный трансформатор тока: как выбрать?

Коэффициент трансформации назначается по номинальному первому току. Например, обозначение 200/5 означает: при 200 А в первой цепи вторичная цепь выдает 5 А. Для бытового щита с периодическим электропитанием около 120 А не стоит автоматически брать модель 400/5. Показания будут менее изысканными при небольших токах. Ошибка заметна.

Практическое правило такое: номинальный первичный ток должен быть немного выше ожидаемого максимума, примерно на 20–30% . Если напряжение достигает 150 А, разумно настроить выполнение 200/5 . Для двигателя или подогревателя необходимо использовать пусковые токи. Они значительно превышают рабочие значения. Слишком маленький коэффициент повышает риск насыщения сердца и искажает измерения. Слишком большая чувствительность.

Проверьте также номинальную обратную связь цепи, выраженную в ВА. В ней имеется измерительный прибор, клеммы и провода сопротивления. Например, при удалённом счётчике тонкий кабель может заметно увеличить потери. Класс точности выбирает задачу: для контроля энергопотребления требования одни, для защитных устройств — строгие. Вторическую обмотку невозможно обеспечить разомкнутой подкладкой. Это опасно.

Из личной практики: расчет только по производительности оборудования часто дает завышенный результат. Реальный ток лучше измерять токовыми клещами в обычном и пусковом режимах.

Пусковой режим бывает самым коротким, но важным.

Проверка класса точности, нагрузки и измерений

Тороидальный трансформатор тока: как выбрать?

Класс точности выбирается по назначению, а не только по номинальному току. Для коммерческих расчетов обычно принимают классы 0,2S или 0,5S. Для защитных цепей используются 5P или 10P. Согласно IEC 61869-2:2012, в трансформаторе класса 0,5 погрешность по коэффициенту не должна превышать 0,5% при номинальном токе. При токе от 5% ламп до 1,5%. Это важно для объектов, где нагрузка часто работает в экономичном режиме. Ошибиться здесь легко.

Загрузка вторичной цепи состоит из кабеля, входа счетчика и контактных соединений. При токе 5 А потери в проводе выше в 25 раз, чем при 1 А: применяется формула P = I²R. Поэтому нужно сопоставить фактическую нагрузку с номинальной, например 5 или 10 ВА. ГОСТ 7746-2015 также учитывает соответствие класса нагрузки и коэффициента трансформации. На примере я проверяю трансформатор калиброванным электрическим током, затем измеряю резисторные петли мультиметром. В протоколе испытаний следует соблюдать токи 5%, 20%, 100% и 120% номинального значения. Такой диапазон указан в МЭК 61869-2. Недочёт метода очевиден: измерение на стенде не всегда повторяет нагрев в шкафу. Температуру и длину кабеля иногда недооценивают.

Совместимость трансформатора с монтажным и измерительным оборудованием

Тороидальный трансформатор тока выбирают не только по номинальному току. Важен внешний вид совместимости с монтажным и измерительным оборудованием. Сначала измерьте внутренний диаметр окна. Через него следует свободно провести кабель или шинопровод, без сильного хомута и давления на изоляцию. Оставьте небольшой запас.

Проверьте первичный ток, изменения коэффициента и направление сети. Для измерительного прибора вторичный ток обычно составляет 1 или 5 А. Его вход должен соответствовать этому обстоятельству. Важен и класс точности: для контроля требуется один уровень нагрузки, для коммерческого учета требуется более строгий. Не обращайте внимания на номинальное напряжение во вторичной цепи. Длинные провода и клеммы ее проверяются.

Монтажная адаптация тоже имеет значение. Корпус надежно должен фиксироваться на панели, рейке или крепёжной стойке. Выводы S1 и S2 подключаются с соблюдением полярности. Ошибка здесь искажает обстоятельства, особенно при шуме. Вторичная цепь не может иметь разомкнутую подсказку. Это опасно для оборудования и персонала.

В этом случае часто выбирают переключатель «с запасом» по току. Такой подход не всегда удачен. При слишком большом коэффициенте малые нагрузки окажутся грубыми. Я бы проверил схему еще раз после установки. Иногда именно длина проводов меняет расчётную нагрузку. Контроль проводится мультиметром и документацией прибора, а не только по маркировке корпуса.

Powder Coat Booths

For those larger-sized parts, or smaller quantity runs, we have 2 independent powder coat booths and ovens. The quality, durability and affordability of today’s powder coating finishes make this the process of choice for world-class companies.

Powder coating advantages over other forms of coating are many. Materials used in the Powder coating process can be metals and non-metals that come in a multitude of thicknesses, textures, colors, etc. Another of Powder coating’s biggest advantages over conventional coatings is its ability to create finishes in many different textures. Powder Coating Booths allow us the ability to apply these advantages to large products.

Wet Paint Line

Tri-State Fabricators runs a full-service conveyor line for painting. Wet painting can provide protection or decoration to many different part styles. From start to finish, every project is easier to undergo random and point-based inspection by our skilled painting team.

Advantages to our Wet Paint Line are these lines start with product prep and ends with a thorough inspection of a high quality finished product. Our ability to complete large and small projects with a superior finish and doing so in a timely and economical fashion. This passes along the savings in production to our customers. When powder coating ins not an option, our Wet Paint Line gets the job done right the first time.

Wet Paint Booths

When the parts get big and heavy we roll-out our custom paint racks and oversize booth. By utilizing our partnerships with all the major paint brands, we can match virtually any color with wet paint.

The advantages of having access to a Wet Paint Booth are many. Large projects of many different shapes can be loaded into the booth. The Wet Paint Booth offers an environment that is much more controlled than a typical parts painting operation.

Not only are they used because of their controlled environment, but they’re are also advantageous when it comes to applying paint to parts that are needed in industries that require specialty coatings such as medical, aerospace, etc.

Military CARC

Our military forces have some very high standards when it comes to the finish of their vehicles and equipment. From the first pre-treatment step to final coat, it takes a great deal of knowledge and experience to protect the men and women of our armed forces. They deserve only the best, and Tri-State Fabricators provides it.

All of our processes are closely monitored by our staff and management teams. Both of which are highly trained in the processes of metal fabrication and finishing. Tri-State Fabricators’ goal is to always fully satisfy each and every customer, including the military. We will always put a 110% into what we do.

Glass-Bead Blasting

Abrasive media blasting is an excellent way to remove old paint, rust, and increase the paint/powder adhesion. Glass beads produce a much smoother and brighter finish than angular abrasives; leaving the part clean yet without any dimensional change. Chemically inert and environmentally friendly, we can recycle our beads approximately 30 times; making them a more preferred method of metal cleaning or surface finishing.

Advantages to Glass Bead Blasting are many. Glass bead blast media is used when a project is needing rough surfaces need to become smooth for applications of coatings such as paint. It is typically used to clean paint and rust from a product surface without deforming the surface it is being used on. Overall, compared to many other blasting media, Glass Bead Blasting is a very economical choice and those savings are always passed on to our customers.

Part Washing

Tri-State Fabricators utilize a zinc phosphate wash to clean and etch the material to ensure the best paint adhesion possible. The unique design of our 3-stage wash system does the work like a 5-stage. From Cleaning and rinsing to conversion coating and post-treatment, Our Part Washing process is a complete service and works throughout the fabrication service and the finishing service.

Along with the previously mentioned benefits, Curing is a vital chemical reaction that leaves the product finish hard and relatively safe from mild abrasion and aggressive corrosion. This process can be done in more than one way; ambient air-dry or in curing ovens at temps that exceed 240°.

Burn-Off Oven

From fixing paint mistakes (someone else’s of course) to simply cleaning our paint line hooks, our burn-off oven is put to good use. After a quick burn-off, a little clean up, and a fresh coat of paint, your parts will look better than new.

Why does our Burn-Off Oven work so well? Because super heating the air around parts turns the materials into ashes. From paint and powder coatings to rubber and machining oils, high temps do the job without degrading the integrity of the part.

Masking

Masking is a vital part of producing high quality products. We have die-cut masking patterns to protect machined surfaces as well as a wide range of plugs and caps to protect threaded holes and bolts. We provide permanent and temporary masking.

Masking allows the selected sections of a product to be protected from a fabrication or finishing service. This can be with both chemicals when etching and tapes, paints when only finishing just a section of the product. Masking is great in aiding the customization process of a project.

Screen Printing

Screen printing is a photographic process that transfers artwork onto a porous nylon screen which allows colored ink to flow through the screen and be deposited on an aluminum or plastic component. We can generally have just about any design created onto a screen for your parts.

Some of the advantages of Screen Printing are, brand recognition for your business displaying on your products, assembly instructions, product warnings/hazards, etc. Tri-State Fabricators produces Screen Printing of the highest quality so you know it’s durable.

Metal Finishing

Metal Finishing is the art of treating the exterior portion of product, often metal but can also be made of other materials, so that the surface is clean and free of any debris. Then the process of applying coats or either paint of powder coat takes place. This coating process improves the quality of the product in both appearance and resistance to wear and corrosion.

Tri-State Fabricators, Inc., understands that a project typically isn’t complete until a high-quality finish has been added to your product. This is why our painting and powder coating teams continuously inspect the products throughout the Metal Finishing process.
