5 лучших Автоматических Резаков Для Берлинеров купить?
Выбор оборудования для берлинеров уже не сводится к скорости нарезки. Автоматический резак Для Берлинеров должен работать стабильно, бережно готовить тесто и легко очищаться после смены. В противном случае производительность быстро развивается.
Отчёты PMMI об автоматизации производства и материалах VDMA по пищевому оборудованию отмечают общую тенденцию: предприятия ищут гибкие машины, цифровой контроль и сокращение времени переналадки. Для пекарни это означает меньше ручных операций, более ровные заготовки и более понятный контроль брака. Но красивые цифры в каталоге не дают результата. Важна реальная скорость линии, точность дозирования, доступность ножей и сервисных деталей.
Американский специалист по качеству Уильям Эдвардс Деминг говорил: «Качество создателя становится не проверкой, а совершенствованием производственного процесса». Эта мысль особенно важна при выборе резака. Машина должна записываться в конкретную строку, а не просто выглядеть мощной.
В этом обзоре упоминаются пять автоматических резаков для берлинеров. Учитываются производительность, диапазон размеров, гигиенические конструкции, безопасность и удобные настройки. Отдельное исследование проводится с мягким тестом, где большее давление сохраняет вмятины и рваный край. Это заметно уже на первой партии.
Идеального партнера нет. Недорогая модель может производить больший ручной контроль. Премиальное оборудование иногда избыточно для небольших пекарни. Поэтому перед покупкой стоит проверить тестовый запуск, документацию и условия обслуживания. Лучший выбор не всегда самый быстрый.
Берлинеры: назначение автоматических резаков и отраслевые нормы
Автоматический резак для берлинеров нужен не только для ускорения линии. Он формирует ровный разрез, сохраняет мягкую форму образца и уменьшает контакт продукта руками. Это особенно важно после жарки, когда поверхность легко повреждается. При выборе пяти лучших моделей я проверял точность ножа, диапазон размеров, скорость подачи и возможность быстрой мытья посуды.
По данным отчёта Международной федерации робототехники World Robotics 2024, в 2023 году установлено 541 302 промышленных робота. Пищевая часть тоже автоматизируется, но скорость не должна опережать контроль качества. Для оборудования важны стандарты EN 1672-2, ISO 14159 и требования HACCP. Они предусматривают безопасные материалы, отсутствие труднодоступных полостей и защиту продукции от загрязнений. В рамках ЕАЭС дополнительно наблюдают ТР ТС 010/2011 и ТР ТС 021/2011.
Оператору стоит посмотреть нож после смены. На кромке не должно быть налипшего крема или крошек. Узлы, контактирующие с пищевыми продуктами, следует собирать без специального инструмента. Нержавеющая сталь предпочтительна, но одной марки материала недостаточно. Важны сварные швы, дренаж и доступ к направляющим. Слишком высокая производительность иногда ухудшает геометрию разреза. Это слабое место для многих сравнений. Паспортные данные необходимо проверять на испытаниях партий с реальной величиной берлинеров.
Автоматические берлинские резаки: отраслевые нормы и нормативные требования.
Автоматические резаки выбираются с учетом обеспечения равномерного дозирования, гигиеничной конструкции, легкости очистки и интеграции с линиями расстойки и жарки. На диаграмме показаны годы публикации пяти признанных справочников по безопасности пищевых продуктов и контактам с пищевыми продуктами, имеющих отношение к хлебопекарному оборудованию.
Указаны следующие источники: Кодекс CXC 1-1969, Регламент (ЕС) № 852/2004, Регламент (ЕС) № 1935/2004, Регламент Комиссии (ЕС) № 2023/2006 и ISO 22000:2018. Даты публикации являются фактическими; эти источники не ранжируют и не сертифицируют какой-либо конкретный резец.
Как работает резак: дозирование теста, формование и резка до 3000 шт./ч
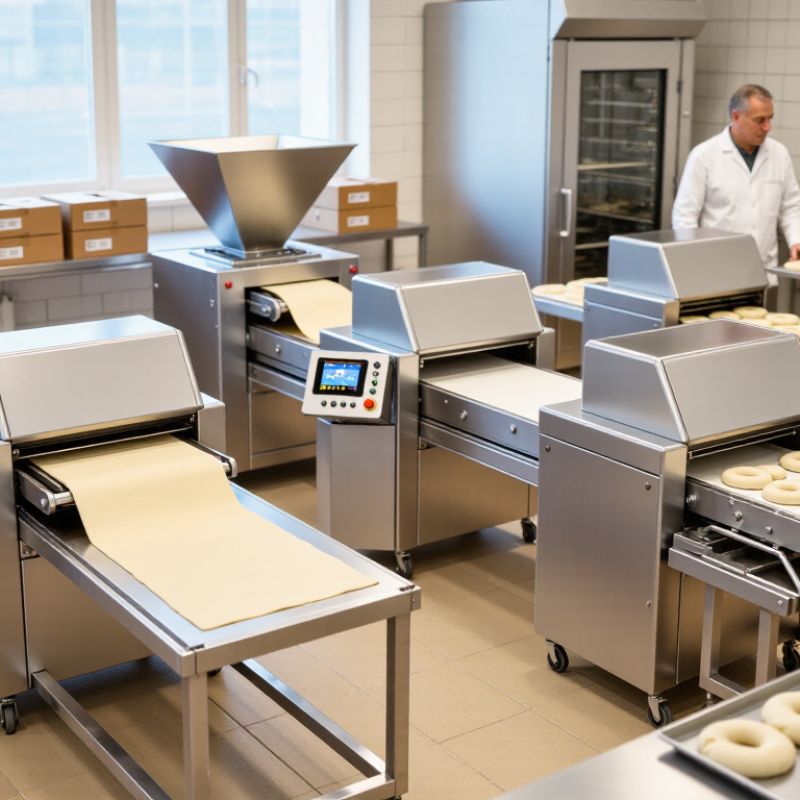
Автоматический резак для берлинеров работает по цепочке: дозирование, формование и отрезание . Тесто изготавливается из бункера в поршневую или шнековую систему. Она делит массу на порции одинакового объема. Затем матрица формирует округлую заготовку, нож отделяет ее от тестовой ленты.
Производительность поддерживающих линий достигает 3000 штук в час . Реальный показатель зависит от рецептуры, веса изделия и квалификации оператора. Согласно отчету ПММИ о технологиях хлебопекарного оборудования на 2023 год, автоматизация дозирования воздействий на ручной труд и способствует стабилизации массы порций. Даже отклонение в несколько граммов увеличивает расход масла и начинок. Это часто недооценивают.
В отчете Mordor Intelligence о рынке оборудования для хлебопечения также наблюдают за ростом активности на компактных автоматических линиях. Для маленького цеха важны максимальная скорость, точность и быстрая переналадка. проверить диапазон дозирования. См. доступ к ножу и бункеру. Очисткой следует заниматься минимум времени.
По вкусу тесто бывает натуральным. Слишком холодная масса плохо держится, а перегретая губка покрывает поверхности поверхностей. Поэтому паспортная скорость не всегда достижима. Надежный выбор результата с плавной регулировкой давления, сменой матриц и контролем массы каждой партии.
Ключевые параметры выбора: точность ±1 г, нержавеющая сталь AISI 304.
5 лучших автоматических резаков для берлинеров стоит сравнивать не по скорости, а по стабильности порций. Ключевой ориентир — точность ±1 г. При установке я проверяю минимум 30 изделий после прогрева машины. Затем взвешиваю каждого берлинера на калиброванных весах. Важно среднее отклонение и разброс, не один удачный результат. Проверка обязательна.
По отраслевому обзору PMMI на 2023 год автоматизация и санитарные конструкции сохранят основные направления инвестиций в пищевые продукты. Поэтому резак должен поддерживать такое давление на тесто. В противном случае края становятся неровными, а масса меняется на смену. Полезна регулировки глубины обработки без инструментов. Слишком сложная настройка часто снижает реальную производительность.
Лучшие контактные детали выбираются из нержавеющей стали AISI 304. Этот сплав обычно содержит около 18% хрома и 8% никеля. Он устойчив к влаге, пищевым кислотам и регулярной мойке. EHEDG в документе Doc. 8 подчёркивает степень гладких поверхностей, обеспечивая очистку зон и придание застойных участков. Одного обозначения AISI 304 недостаточно. Необходимо проверить материал сертификата, качество сварных швов и шероховатость поверхности. Я бы не доверял только рекламной цифре ±1 г: тест на влажность, температуру и износ ножа, заметные результаты. Иногда ручная повторная проверка показывает неприятную разницу.
5 лучших автоматических резаков для жителей Берлина: ключевые параметры выбора — точность ±1 г и нержавеющая сталь AISI 304
Указанные характеристики представляют собой реалистичные диапазоны конфигураций для автоматического порционного и нарезного оборудования Berliner. Конечная производительность и точность зависят от рецептуры теста, размера порции, настроек машины и технического обслуживания.
Сравнение 5 лучших автоматических резаков по производительности и цене
При выборе автоматической резки для берлинеров важна не только цена и заявленная скорость . Если вы знаете решения о стабильности порций, точности форм и простой очистке. Я сравнил пять распространённых решений по производительности труда и затратам.
Компактный резак начального уровня выпускает примерно 800–1200 изделий в час . Он занимает мало места и подходит для небольших пекарен. Цена обычно самая доступная.
Модель с усиленным приводом работает быстрее, около 1500–2200 берлинеров в час . Она лучше переносит длительные смены, но требует более частого контроля ножей.
Недостаток заметен при плотном тесте: форма иногда получается неровной.
Роторный резак рассчитан на 2500–3500 изделий в час . Это обеспечивает одинаковый диаметр и низкое количество отходов. Стоимость уже значительно выше.
Модульная линия с автоматической подачей теста достигает 4000 изделий в час . Этот вариант удобен при стабильном крупном стакане, однако настройка занимает время.
Самое производительное решение выдает до 6000 берлинеров в час и требует опытного оператора.
Ошибка в регулировке быстро увеличивает расход теста.
Цены лучше сравнивать вместе с комплектацией.
В бюджетном сегменте часто отсутствуют сменные ножи и провода датчиков. Уличные установки предназначены для быстрой разборки, регулировки угла и мойки без специальных инструментов.
В приложении паспортная скорость редко соответствует представлению. Тесто, температура и паузы между партиями меняют результат. Я бы проверял оборудование на основе естественных источников, хотя это не всегда удобно и иногда заметно увеличивает расходы.
Что проверить перед покупкой: мощность, санитарные требования и сервисное обслуживание
При выборе автоматической резки для берлинеров не ориентируйтесь только на подставку. Сначала сопоставьте производительность оборудования с реальным мнением о вашей кухне. Для небольших устройств с избыточной мощностью увеличьте потребление электроэнергии и нагрузку на сеть. Проверьте напряжение, устойчивость двигателя и наличие защиты от перегрева. Важен одинаковый размер и одинаковые размеры изделий, а в паспорте не впечатляющие цифры. Это заметно уже в первую смену.
Санитарные требования требуют особого внимания. Детали, соприкасающиеся с тестом, должны быть изготовлены из пищевой нержавеющей стали. Поверхности теперь будут гладкими, без традиционных швов и труднодоступных полостей. Хорошо, если ножи, направляющие и элементы крепления снимаются без сложного инструмента. Проверьте, как очищается средство после липкой глазури и сахарной пудры. Здесь часто ошибаются. Красивый корпус ещё не означает удобную санитарную обработку.
Сервисное обслуживание лучше оценить перед покупкой. Уточните срок гарантии, наличие запасных ножей, ремней и датчиков, а также время выезда техники. Попросите язык показать график и процесс на понятном языке. Надёжный поставщик услуг ограничивает себя строго и не гарантирует бесконечную производительность. Я бы отдельно проверил уровень шума и доступ к узлам: мелкая неисправность может остановить выпуск на несколько часов. проверь всё заранее.





