


Показатели стекловаты: толщина, плотность и A1

Стекловата Senchen — плитный материал из стекловолокна со связующим для тепло- и звукоизоляционных задач. Толщины 50 мм, 75 мм и плотности 24 кг/м³, 32 кг/м³, 48 кг/м³ позволяют сравнивать несколько конфигураций слоя. Чтобы выбрать нужную, разделите три вопроса: сколько места отведено материалу, какое свойство важно для задачи и какой результат требуется от всей конструкции.

Стекловолокнистый материал полезно рассмотреть там, где теплоизоляционная или акустическая задача решается отдельным слоем. Однако одна цифра плотности не описывает весь результат. Толщина задаёт геометрию, теплопроводность — характеристику переноса тепла, а акустический показатель перегородки относится к её полному составу.

Какие параметры сравнивать в одной строке

Параметр стекловаты Значение Как использовать при выборе
Толщина 50 мм, 75 мм Сопоставить с глубиной проектного слоя
Плотность 24 кг/м³, 32 кг/м³, 48 кг/м³ Различать конфигурации и оценивать массу
Распространённый формат 1200 мм × 600 мм Подготовить раскладку
Теплопроводность 0,038 — результат испытания Сравнивать при сопоставимых условиях испытания
Негорючесть A1 Учесть свойство материала в задании

О какой стекловате идёт речь

Значения относятся к стекловате Senchen по российской странице продукта, проверенной в июле 2026 года. В FAQ Senchen заявление о негорючести стекловаты связано с ASTM E136. Для заказа и проекта согласуют точную конфигурацию, применимость материала и комплект документов.
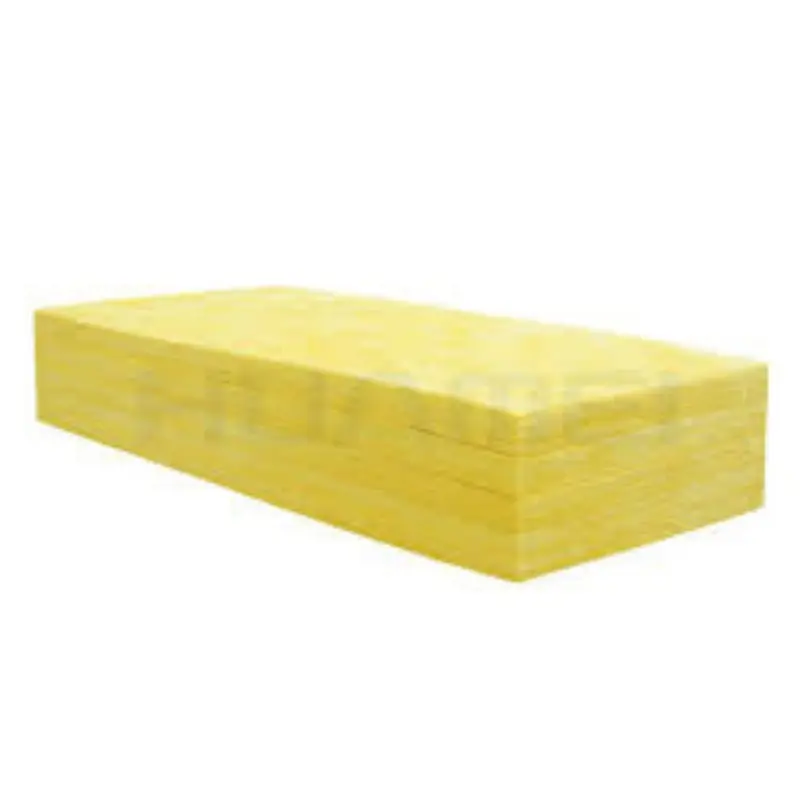
Стекловата Senchen в виде прямоугольной жёлтой плиты.
Официальный вид материала; показатели сравнивают для выбранной конфигурации.

Толщина даёт определённый объём слоя

Для одинаковой площади слой 75 мм содержит в 1,5 раза больший объём материала, чем слой 50 мм. Это прямое геометрическое следствие толщины, полезное для расчёта объёма заказа и проверки глубины конструкции. Оно не означает пропорционального улучшения звукоизоляции или экономии энергии.

В сечении стены или другого узла отметьте место, выделенное под стекловату. Сопоставьте его с толщиной выбранной конфигурации и соседними слоями. Не пытайтесь описать другой проектный слой только изменением названия позиции: конечная геометрия должна оставаться понятной проектировщику и монтажнику.

Если требуемая глубина отличается от 50 или 75 мм, предложите обсудить индивидуальное решение. Для такого разговора нужны сечение, назначение слоя и требуемый результат конструкции, а не только желаемая толщина.

Плотность помогает оценить массу без подмены назначения

Плотность показывает массу единицы объёма. При одинаковой толщине вариант 48 кг/м³ имеет вдвое большую расчётную массу материала, чем вариант 24 кг/м³. Это позволяет заранее различать позиции и оценивать собственную массу слоя.

Например, для толщины 50 мм расчётная масса материала составляет 1,2 кг/м² при 24 кг/м³, 1,6 кг/м² при 32 кг/м³ и 2,4 кг/м² при 48 кг/м³. Расчёт не включает упаковку и остальные части конструкции. Он полезен для планирования и не является заявлением о допустимой нагрузке на материал.

Более высокая плотность сама по себе не доказывает лучшую теплоизоляцию, звукоизоляцию или пригодность под нагрузкой. Сначала выберите задачу слоя, затем сравните необходимые для неё характеристики конкретной конфигурации.
Образец стекловаты с видимой толщиной и волокнистой поверхностью.
Официальный вид образца; плотность не определяют по внешнему виду.

Теплопроводность сравнивают при одинаковых условиях

Показатель 0,038 относится к результату испытания стекловаты. Для предметного сравнения двух материалов должны совпадать условия определения теплопроводности и быть понятна конфигурация образцов. Значение для одного режима испытания нельзя автоматически приравнивать к расчётному показателю для любого здания.

Толщина и теплопроводность работают совместно: первая задаёт длину пути через слой, вторая описывает свойство материала. Поэтому сравнение предложений только по толщине или только по теплопроводности оставляет часть решения за рамками. Для проекта нужны оба параметра и условия, в которых слой будет работать.

Это особенно важно для задачи с устойчивым перепадом температур, например при оценке теплоизоляции холодильного помещения. Температурный режим, защита от влаги и соседние слои должны входить в расчёт конструкции; материал не задаёт их автоматически.

Акустика и негорючесть отвечают на разные вопросы

Для акустической задачи стекловату рассматривают вместе с обшивкой, каркасом, глубиной полости и примыканиями. Итоговую звукоизоляцию оценивают по конструкции. Нельзя получить число децибел из плотности материала или увеличить его на фиксированную величину только за счёт перехода с 50 на 75 мм.

A1 и упоминание ASTM E136 относятся к негорючести материала. Они не задают акустический результат и не заменяют огневую оценку собранной стены. В техническом запросе полезно разнести эти требования на отдельные строки: теплотехника, акустика и огневые характеристики выбранного решения.

Сопоставить конфигурацию с задачей объекта

Запросить технический пакет и коммерческое предложение: отправьте через форму Senchen назначение слоя, сечение конструкции, толщину, плотность и теплотехническую или акустическую задачу. Добавьте количество, требования к документам, место поставки и график. Для другого размера или условия предложите обсудить индивидуальное решение; пригодность и документы согласуют для проекта.

Частые вопросы

Чем отличаются толщины стекловаты 50 и 75 мм?

При одинаковой площади слой 75 мм содержит в 1,5 раза больший объём материала. Толщину выбирают по конструкции; это не обещание пропорционального улучшения акустики или энергосбережения.

Плотность 48 кг/м³ всегда лучше 24 кг/м³?

Плотность выбирают под задачу. Она определяет массу единицы объёма и не заменяет сравнение теплопроводности, механических требований или акустики конструкции.

Что подтверждают A1 и ASTM E136?

Для стекловаты Senchen указаны негорючесть A1 и ASTM E136. Для проекта запрашивают документы на конкретную конфигурацию. Эти обозначения не задают звукоизоляцию стены.


Powder Coat Booths

For those larger-sized parts, or smaller quantity runs, we have 2 independent powder coat booths and ovens. The quality, durability and affordability of today’s powder coating finishes make this the process of choice for world-class companies.

Powder coating advantages over other forms of coating are many. Materials used in the Powder coating process can be metals and non-metals that come in a multitude of thicknesses, textures, colors, etc. Another of Powder coating’s biggest advantages over conventional coatings is its ability to create finishes in many different textures. Powder Coating Booths allow us the ability to apply these advantages to large products.

Wet Paint Line

Tri-State Fabricators runs a full-service conveyor line for painting. Wet painting can provide protection or decoration to many different part styles. From start to finish, every project is easier to undergo random and point-based inspection by our skilled painting team.

Advantages to our Wet Paint Line are these lines start with product prep and ends with a thorough inspection of a high quality finished product. Our ability to complete large and small projects with a superior finish and doing so in a timely and economical fashion. This passes along the savings in production to our customers. When powder coating ins not an option, our Wet Paint Line gets the job done right the first time.

Wet Paint Booths

When the parts get big and heavy we roll-out our custom paint racks and oversize booth. By utilizing our partnerships with all the major paint brands, we can match virtually any color with wet paint.

The advantages of having access to a Wet Paint Booth are many. Large projects of many different shapes can be loaded into the booth. The Wet Paint Booth offers an environment that is much more controlled than a typical parts painting operation.

Not only are they used because of their controlled environment, but they’re are also advantageous when it comes to applying paint to parts that are needed in industries that require specialty coatings such as medical, aerospace, etc.

Military CARC

Our military forces have some very high standards when it comes to the finish of their vehicles and equipment. From the first pre-treatment step to final coat, it takes a great deal of knowledge and experience to protect the men and women of our armed forces. They deserve only the best, and Tri-State Fabricators provides it.

All of our processes are closely monitored by our staff and management teams. Both of which are highly trained in the processes of metal fabrication and finishing. Tri-State Fabricators’ goal is to always fully satisfy each and every customer, including the military. We will always put a 110% into what we do.

Glass-Bead Blasting

Abrasive media blasting is an excellent way to remove old paint, rust, and increase the paint/powder adhesion. Glass beads produce a much smoother and brighter finish than angular abrasives; leaving the part clean yet without any dimensional change. Chemically inert and environmentally friendly, we can recycle our beads approximately 30 times; making them a more preferred method of metal cleaning or surface finishing.

Advantages to Glass Bead Blasting are many. Glass bead blast media is used when a project is needing rough surfaces need to become smooth for applications of coatings such as paint. It is typically used to clean paint and rust from a product surface without deforming the surface it is being used on. Overall, compared to many other blasting media, Glass Bead Blasting is a very economical choice and those savings are always passed on to our customers.

Part Washing

Tri-State Fabricators utilize a zinc phosphate wash to clean and etch the material to ensure the best paint adhesion possible. The unique design of our 3-stage wash system does the work like a 5-stage. From Cleaning and rinsing to conversion coating and post-treatment, Our Part Washing process is a complete service and works throughout the fabrication service and the finishing service.

Along with the previously mentioned benefits, Curing is a vital chemical reaction that leaves the product finish hard and relatively safe from mild abrasion and aggressive corrosion. This process can be done in more than one way; ambient air-dry or in curing ovens at temps that exceed 240°.

Burn-Off Oven

From fixing paint mistakes (someone else’s of course) to simply cleaning our paint line hooks, our burn-off oven is put to good use. After a quick burn-off, a little clean up, and a fresh coat of paint, your parts will look better than new.

Why does our Burn-Off Oven work so well? Because super heating the air around parts turns the materials into ashes. From paint and powder coatings to rubber and machining oils, high temps do the job without degrading the integrity of the part.

Masking

Masking is a vital part of producing high quality products. We have die-cut masking patterns to protect machined surfaces as well as a wide range of plugs and caps to protect threaded holes and bolts. We provide permanent and temporary masking.

Masking allows the selected sections of a product to be protected from a fabrication or finishing service. This can be with both chemicals when etching and tapes, paints when only finishing just a section of the product. Masking is great in aiding the customization process of a project.

Screen Printing

Screen printing is a photographic process that transfers artwork onto a porous nylon screen which allows colored ink to flow through the screen and be deposited on an aluminum or plastic component. We can generally have just about any design created onto a screen for your parts.

Some of the advantages of Screen Printing are, brand recognition for your business displaying on your products, assembly instructions, product warnings/hazards, etc. Tri-State Fabricators produces Screen Printing of the highest quality so you know it’s durable.

Metal Finishing

Metal Finishing is the art of treating the exterior portion of product, often metal but can also be made of other materials, so that the surface is clean and free of any debris. Then the process of applying coats or either paint of powder coat takes place. This coating process improves the quality of the product in both appearance and resistance to wear and corrosion.

Tri-State Fabricators, Inc., understands that a project typically isn’t complete until a high-quality finish has been added to your product. This is why our painting and powder coating teams continuously inspect the products throughout the Metal Finishing process.
