


Обработка фиброцементной плиты: кромки и отверстия

Фиброцементная плита Senchen — цементный листовой материал для наружных стен, потолков, полов и перегородок. Диапазон толщины 6–24 мм и формат 2440 × 1220 мм позволяют выбирать заготовки под разные детали обшивки. Перед серийной обработкой свяжите выбранную толщину с чертежом детали, способом опирания и требуемым качеством кромок и отверстий.

Практический результат подготовки — деталь, которую можно сопоставить с согласованным чертежом и передать в следующий этап работ. Для этого сначала выбирают конфигурацию материала и критерии готовности, затем проверяют обработку на пробной детали. Одного названия «фиброцемент» недостаточно для назначения режима инструмента.

Материал и размеры заготовки

Цементная основа определяет семейство материала, а толщина — конкретную позицию обработки. Для участка с несколькими типами обшивки удобно сохранять эту связь в ведомости: один номер детали должен вести к одному согласованному формату и толщине.

Параметр фиброцементной плиты Значение Что задать до обработки
Толщина 6–24 мм Конкретную толщину каждой позиции
Длина и ширина 2440 × 1220 мм Ориентацию и размещение заготовок
Влажностная деформация <0,19 % — результат испытания Проектные условия сопряжения деталей
Огневой показатель материала A1 Требования к выбранной конструкции

Рассматриваемая конфигурация

Здесь используется фиброцементная плита Senchen по российской странице продукта, проверенной в июле 2026 года. Параметры характеризуют отдельный лист. Они не назначают инструмент, частоту вращения, отступ отверстия от края или схему крепления.
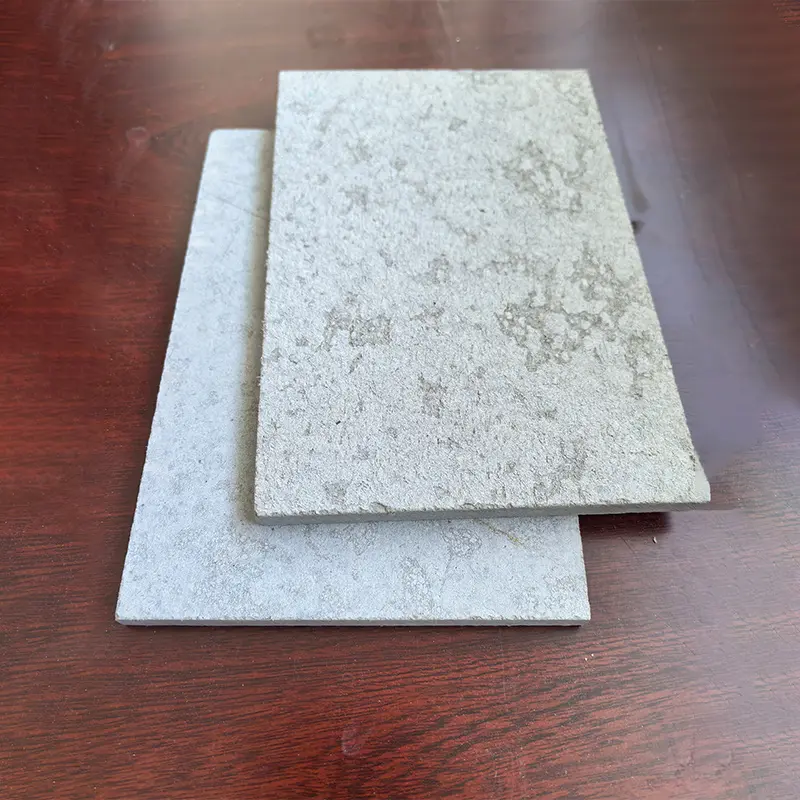
Образцы фиброцементной плиты с серой минеральной поверхностью.
Официальный вид материала выбранного семейства.

Формат помогает получить управляемую карту заготовок

Для листа 2440 × 1220 мм подготовьте карту деталей с их габаритами и ориентацией. Укажите видимые стороны, места отверстий, вырезы и проектные зазоры. Это особенно полезно там, где одна деталь подходит к проёму, а соседняя образует наружный угол: одинаковой площади для их описания недостаточно.

Порядок обработки выбирают так, чтобы заготовка сохраняла устойчивое положение на каждом этапе. Заранее предусмотрите опоры под целую плиту и получающиеся части. Не оставляйте отделяемую часть без предусмотренной поддержки и не используйте её собственный вес как способ завершить рез.

Разделите чертёжный размер и технологические припуски. Их величины зависят от согласованной обработки; закупщик не должен добавлять их произвольно. Если детали не укладываются в выбранный формат или требуют необычной геометрии, обсудите индивидуальное решение по чертежу с размерами и количеством.

Толщина позволяет разделить подготовку оборудования

Варианты 6–24 мм дают несколько исходных конфигураций для проектных задач. На производственном участке их следует различать до настройки процесса: результат для одной толщины не назначает автоматически режим для другой.

Для каждой позиции укажите имеющееся оборудование, требования его изготовителя и целевой вид края. Организуйте предусмотренные технологией пылеудаление, защиту оператора и рабочую зону. Способ резки, сверления и последующей обработки согласуют для выбранного листа и инструмента, без переноса настроек с другой марки материала.

Пробную деталь выполняют из той же согласованной конфигурации. Она связывает материал, оборудование и критерии результата в одну проверку. После изменения толщины или процесса оцените, требуется ли новая проба, прежде чем запускать всю партию.

Контроль края и отверстий задаёт понятный результат

У готовой детали проверяют не только длину и ширину. Важны целые углы, состояние обеих сторон кромки, положение отверстий и отсутствие повреждений вокруг них. Критерии допустимых сколов и геометрии фиксируют заранее, чтобы приёмка не зависела от разных визуальных ожиданий бригад.

Для отверстий используйте координаты и форму из согласованного чертежа. Отступы от кромок, диаметр и связь с креплением относятся к проектному решению. Нельзя получить их из общей толщины листа или класса A1.

Если предусмотрена дополнительная обработка торцов или финишное покрытие, включите этот этап в пробную деталь. Рассмотрите её в состоянии, в котором она будет передана монтажникам. Удачный рез сам по себе ещё не показывает качество последующей отделки.
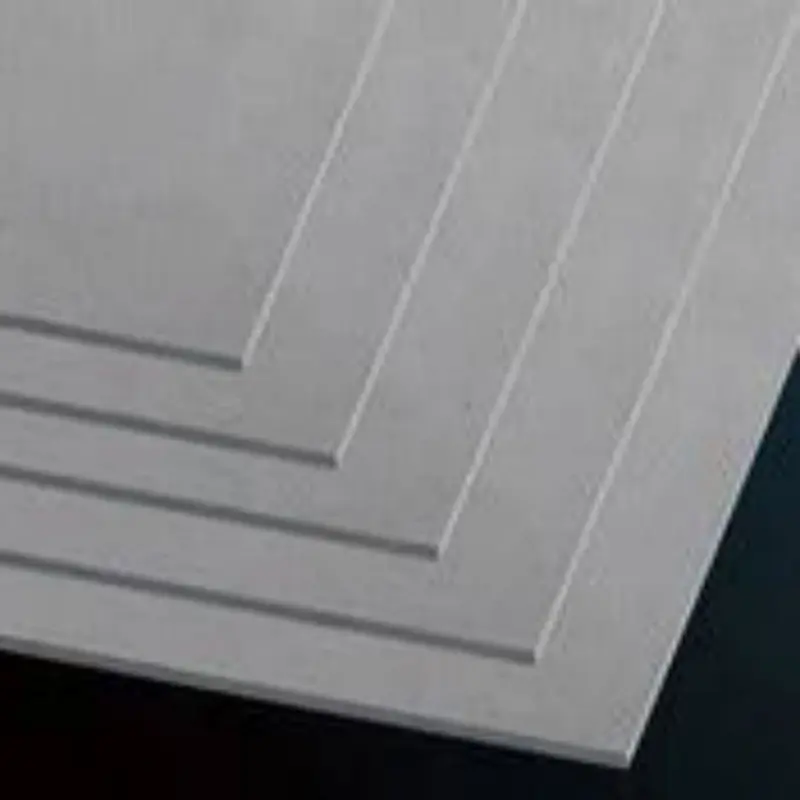
Прямые кромки листов фиброцемента в официальном изображении.
Вид кромок материала; допуски готовых деталей согласуют отдельно.

Передать детали в монтаж без потери идентификации

После согласования пробы сохраните привязку деталей к ведомости. Разные толщины и зеркальные элементы разделите при выдаче. Для передачи достаточно понятного обозначения позиции, ориентации и назначенного участка, без нанесения лишней информации на будущую видимую поверхность.

Храните подготовленные листы в сухом проветриваемом помещении, выше уровня пола и с защитой от солнца и осадков. Сортировка по размерам и контроль высоты штабеля входят в условия хранения материала. Количество деталей в упаковке и допустимую транспортную схему согласуют отдельно.

Запросить технический пакет и коммерческое предложение: отправьте через форму Senchen чертежи, толщину, оборудование, требования к кромкам и отверстиям, количество, документы, место поставки и график. Для нестандартных деталей предложите обсудить индивидуальное решение; пригодность и документы согласуют для выбранной конструкции.

Частые вопросы

Можно ли назначить один режим обработки для всех толщин 6–24 мм?

Режим и инструмент выбирают для конкретной толщины, оборудования и требуемого края. Результат проверяют на пробной детали.

Где брать отступы отверстий от кромки?

Из согласованного чертежа и требований выбранного крепления. Размер листа и класс A1 этих отступов не задают.

Что проверить на пробной детали?

Габариты, прямоугольность, кромки, углы, положение и форму отверстий. Допуски и критерии сколов согласуют до серийной обработки.


Powder Coat Booths

For those larger-sized parts, or smaller quantity runs, we have 2 independent powder coat booths and ovens. The quality, durability and affordability of today’s powder coating finishes make this the process of choice for world-class companies.

Powder coating advantages over other forms of coating are many. Materials used in the Powder coating process can be metals and non-metals that come in a multitude of thicknesses, textures, colors, etc. Another of Powder coating’s biggest advantages over conventional coatings is its ability to create finishes in many different textures. Powder Coating Booths allow us the ability to apply these advantages to large products.

Wet Paint Line

Tri-State Fabricators runs a full-service conveyor line for painting. Wet painting can provide protection or decoration to many different part styles. From start to finish, every project is easier to undergo random and point-based inspection by our skilled painting team.

Advantages to our Wet Paint Line are these lines start with product prep and ends with a thorough inspection of a high quality finished product. Our ability to complete large and small projects with a superior finish and doing so in a timely and economical fashion. This passes along the savings in production to our customers. When powder coating ins not an option, our Wet Paint Line gets the job done right the first time.

Wet Paint Booths

When the parts get big and heavy we roll-out our custom paint racks and oversize booth. By utilizing our partnerships with all the major paint brands, we can match virtually any color with wet paint.

The advantages of having access to a Wet Paint Booth are many. Large projects of many different shapes can be loaded into the booth. The Wet Paint Booth offers an environment that is much more controlled than a typical parts painting operation.

Not only are they used because of their controlled environment, but they’re are also advantageous when it comes to applying paint to parts that are needed in industries that require specialty coatings such as medical, aerospace, etc.

Military CARC

Our military forces have some very high standards when it comes to the finish of their vehicles and equipment. From the first pre-treatment step to final coat, it takes a great deal of knowledge and experience to protect the men and women of our armed forces. They deserve only the best, and Tri-State Fabricators provides it.

All of our processes are closely monitored by our staff and management teams. Both of which are highly trained in the processes of metal fabrication and finishing. Tri-State Fabricators’ goal is to always fully satisfy each and every customer, including the military. We will always put a 110% into what we do.

Glass-Bead Blasting

Abrasive media blasting is an excellent way to remove old paint, rust, and increase the paint/powder adhesion. Glass beads produce a much smoother and brighter finish than angular abrasives; leaving the part clean yet without any dimensional change. Chemically inert and environmentally friendly, we can recycle our beads approximately 30 times; making them a more preferred method of metal cleaning or surface finishing.

Advantages to Glass Bead Blasting are many. Glass bead blast media is used when a project is needing rough surfaces need to become smooth for applications of coatings such as paint. It is typically used to clean paint and rust from a product surface without deforming the surface it is being used on. Overall, compared to many other blasting media, Glass Bead Blasting is a very economical choice and those savings are always passed on to our customers.

Part Washing

Tri-State Fabricators utilize a zinc phosphate wash to clean and etch the material to ensure the best paint adhesion possible. The unique design of our 3-stage wash system does the work like a 5-stage. From Cleaning and rinsing to conversion coating and post-treatment, Our Part Washing process is a complete service and works throughout the fabrication service and the finishing service.

Along with the previously mentioned benefits, Curing is a vital chemical reaction that leaves the product finish hard and relatively safe from mild abrasion and aggressive corrosion. This process can be done in more than one way; ambient air-dry or in curing ovens at temps that exceed 240°.

Burn-Off Oven

From fixing paint mistakes (someone else’s of course) to simply cleaning our paint line hooks, our burn-off oven is put to good use. After a quick burn-off, a little clean up, and a fresh coat of paint, your parts will look better than new.

Why does our Burn-Off Oven work so well? Because super heating the air around parts turns the materials into ashes. From paint and powder coatings to rubber and machining oils, high temps do the job without degrading the integrity of the part.

Masking

Masking is a vital part of producing high quality products. We have die-cut masking patterns to protect machined surfaces as well as a wide range of plugs and caps to protect threaded holes and bolts. We provide permanent and temporary masking.

Masking allows the selected sections of a product to be protected from a fabrication or finishing service. This can be with both chemicals when etching and tapes, paints when only finishing just a section of the product. Masking is great in aiding the customization process of a project.

Screen Printing

Screen printing is a photographic process that transfers artwork onto a porous nylon screen which allows colored ink to flow through the screen and be deposited on an aluminum or plastic component. We can generally have just about any design created onto a screen for your parts.

Some of the advantages of Screen Printing are, brand recognition for your business displaying on your products, assembly instructions, product warnings/hazards, etc. Tri-State Fabricators produces Screen Printing of the highest quality so you know it’s durable.

Metal Finishing

Metal Finishing is the art of treating the exterior portion of product, often metal but can also be made of other materials, so that the surface is clean and free of any debris. Then the process of applying coats or either paint of powder coat takes place. This coating process improves the quality of the product in both appearance and resistance to wear and corrosion.

Tri-State Fabricators, Inc., understands that a project typically isn’t complete until a high-quality finish has been added to your product. This is why our painting and powder coating teams continuously inspect the products throughout the Metal Finishing process.
